In 3D nhựa ABS: buồng kín, khói VOC có độc không và cách làm láng bằng acetone (2026)
lopin3d · xưởng in 3D lớp · 28/10/2026 · 8 phút đọc
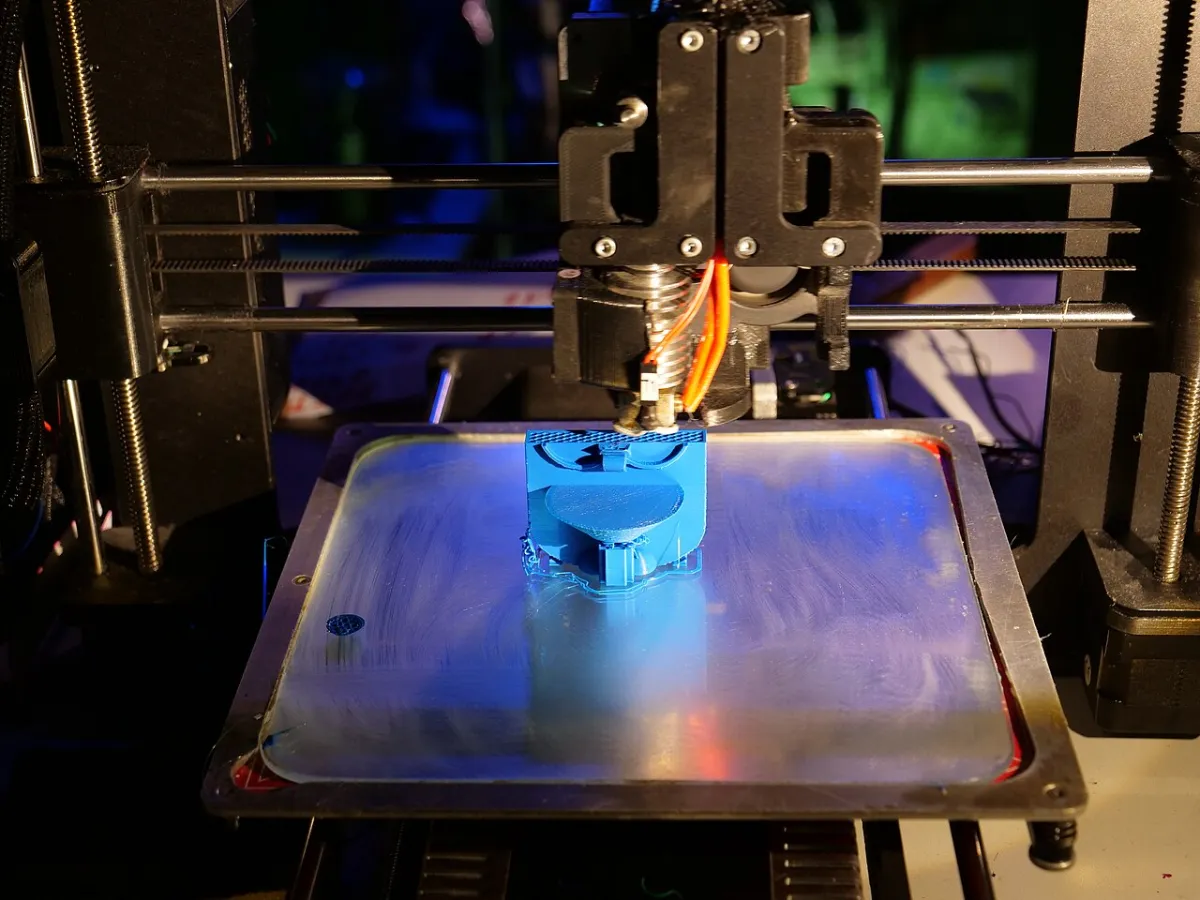
- ABS bền, chịu nhiệt ~100°C, nhưng co ngót mạnh: cần bàn nhiệt ~100°C và nên có buồng kín.
- Khi in, ABS thải styrene và hạt siêu mịn nhiều hơn PLA rõ rệt; cần thông gió hoặc lọc khí.
- Buồng kín giảm cong vênh nhưng không tự lọc khói nếu không có bộ lọc.
- Hơi acetone làm láng bề mặt ABS; làm ở nơi thoáng, xa lửa.
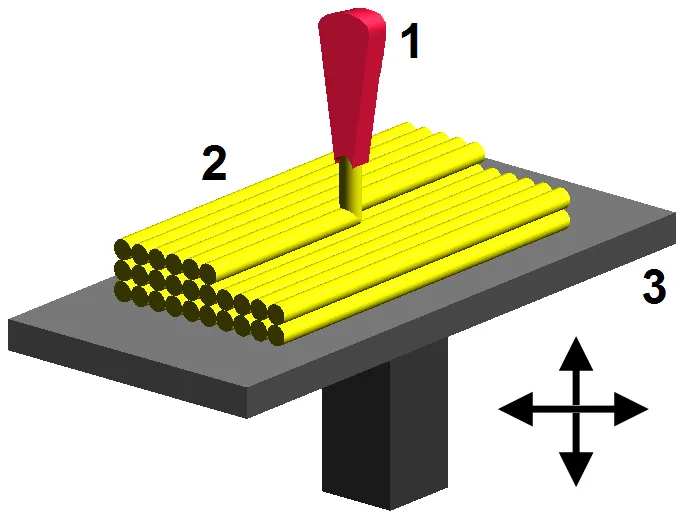
ABS là nhựa của đồ chơi LEGO, vỏ thiết bị điện, phụ tùng xe. Trong in 3D, ABS được chọn khi cần chi tiết bền, chịu nhiệt tốt hơn PLA và có thể gia công sau in. Đổi lại, ABS khó in hơn và có mùi. Bài này đi sâu vào ba vấn đề hay gặp nhất: buồng kín, khói VOC và làm láng bằng acetone. Bài tổng quan có tại Nhựa ABS và ASA.
Vì sao ABS cần bàn nhiệt và buồng kín?
ABS co ngót nhiều khi nguội. Lớp dưới đã nguội co lại trong khi lớp trên còn nóng, tạo ứng suất kéo góc vật lên khỏi bàn (cong vênh) hoặc làm nứt giữa các lớp. Thông số in phổ biến:
- Nhiệt đầu in: khoảng 230–260°C.
- Bàn in: khoảng 90–110°C.
- Quạt làm mát vật in: thấp hoặc tắt.
- Buồng kín: giữ không khí quanh vật in ấm, giảm chênh lệch nhiệt giữa các lớp.
Vật nhỏ có thể in ABS trên máy hở nếu phòng kín gió. Vật lớn, dài, thành mỏng gần như phải có buồng kín mới in ổn định.
Khói nhựa ABS có độc không?
Nhựa nóng chảy luôn thải ra hạt siêu mịn (UFP) và hợp chất hữu cơ dễ bay hơi (VOC). Với ABS, lượng thải cao hơn PLA rõ rệt:
- Chất chiếm nhiều nhất trong khói ABS là styrene, được IARC xếp nhóm 2A (có thể gây ung thư ở người).
- Nghiên cứu trên tạp chí Environmental Science & Technology đo được styrene từ máy in ABS khoảng 12–113 µg/phút, tuỳ máy.
- Một tổng quan năm 2025 tổng hợp 62 loại VOC từ ABS và PLA; mức thải phụ thuộc hãng nhựa, chất màu, nhiệt in và việc có buồng kín hay không.
- So với ABS, khói từ PETG và nylon thấp hơn hơn 10 lần theo một nghiên cứu năm 2022.
In thỉnh thoảng trong phòng thoáng thì rủi ro thấp. In nhiều giờ mỗi ngày trong phòng ngủ, phòng kín không thông gió thì không nên.
Buồng kín có lọc được khói không?
Không tự lọc. Buồng kín giữ nhiệt, nhưng nếu không có quạt hút hay bộ lọc, khói vẫn thoát ra khi mở cửa. Nghiên cứu ES&T cũng ghi nhận buồng che không kín chỉ giảm phát thải hạt khoảng 35%. Cách làm đúng:
- Đặt máy ở phòng riêng hoặc gần cửa sổ, có quạt hút ra ngoài.
- Dùng buồng kín có bộ lọc HEPA + than hoạt tính.
- Chờ vài phút sau khi in xong mới mở buồng.
- Không ngồi sát máy trong lúc in ABS nhiều giờ.
Làm láng ABS bằng hơi acetone
ABS tan trong acetone. Hơi acetone làm chảy nhẹ lớp ngoài cùng, xoá vân lớp in, cho bề mặt bóng gần như nhựa ép. Cách làm cơ bản:
- Đặt vật in lên giá kê trong hộp kín (thuỷ tinh hoặc kim loại).
- Lót khăn giấy thấm một ít acetone quanh thành hộp, không để chạm vật.
- Đậy kín, kiểm tra sau mỗi 10–20 phút; thời gian tuỳ nhiệt độ phòng và độ láng mong muốn.
- Lấy ra, để khô vài giờ cho bề mặt cứng lại.
Lưu ý an toàn: acetone rất dễ cháy. Làm nơi thoáng, xa bếp, xa nguồn nhiệt; không gia nhiệt acetone bằng bếp hay máy sấy. Chi tiết nhỏ, cạnh sắc sẽ bị bo tròn, nên không dùng cho chi tiết lắp ghép chính xác.
Khi nào nên chọn ABS, khi nào chọn thứ khác?
- Chọn ABS: chi tiết chịu nhiệt trong nhà, vỏ hộp điện tử, chi tiết cần làm láng hoặc dán bằng acetone.
- Chọn ASA: tương tự ABS nhưng chịu tia UV, hợp đồ ngoài trời.
- Chọn PETG: cần bền, ít mùi, dễ in hơn, không cần buồng kín.
Góc nhìn của lớp
Ở lớp, ABS không phải lựa chọn mặc định. Với phần lớn chi tiết kỹ thuật trong nhà, PETG cho độ bền đủ dùng, in ổn định và ít mùi hơn nhiều. Chúng tôi chỉ dùng ABS hoặc ASA khi món đồ thật sự cần chịu nhiệt cao, cần gia công bằng acetone, hoặc khách yêu cầu đúng vật liệu để thay thế chi tiết gốc.
Khi in ABS, xưởng chạy máy trong buồng kín có lọc, đặt ở khu riêng có thông gió ra ngoài, không đặt cạnh khu làm việc. Chúng tôi coi đây là điều kiện bắt buộc, không phải tuỳ chọn. Nếu bạn in tại nhà, lời khuyên chân thành là bắt đầu với PLA và PETG; khi thật cần ABS, hãy đầu tư buồng kín và lọc khí trước khi đầu tư cuộn nhựa.
Về làm láng bằng acetone: rất đẹp với mô hình, cosplay, vỏ trưng bày; nhưng chúng tôi không dùng cho chi tiết có dung sai lắp ghép, vì lớp ngoài bị chảy làm sai kích thước. Với những chi tiết đó, mài và sơn lót cho kết quả kiểm soát được hơn.
Cần in chi tiết ABS, ASA, PETG mà không muốn tự xử lý khói? Gửi file hoặc mô tả cho lopin3d, xưởng nhận in 3D theo yêu cầu từ 1 sản phẩm. Đặt hàng mã nhựa khác: giao trong khoảng 15 ngày.
- Environmental Science & Technology — Emissions of UFP and VOCs from desktop 3D printers
- PMC (2025) — VOC emissions from material extrusion printers using ABS and PLA
- PMC (2022) — Emission profiles during 3D printing with ABS, ASA, Nylon, PETG
- PMC — Assessment and Mitigation of Exposure of 3-D Printer Emissions
- Wikipedia — Acrylonitrile butadiene styrene