Filament 1.75 mm hay 2.85 mm? Dung sai đường kính và cách tự đo nhựa in 3D (2026)
lopin3d · xưởng in 3D lớp · 28/10/2026 · 7 phút đọc
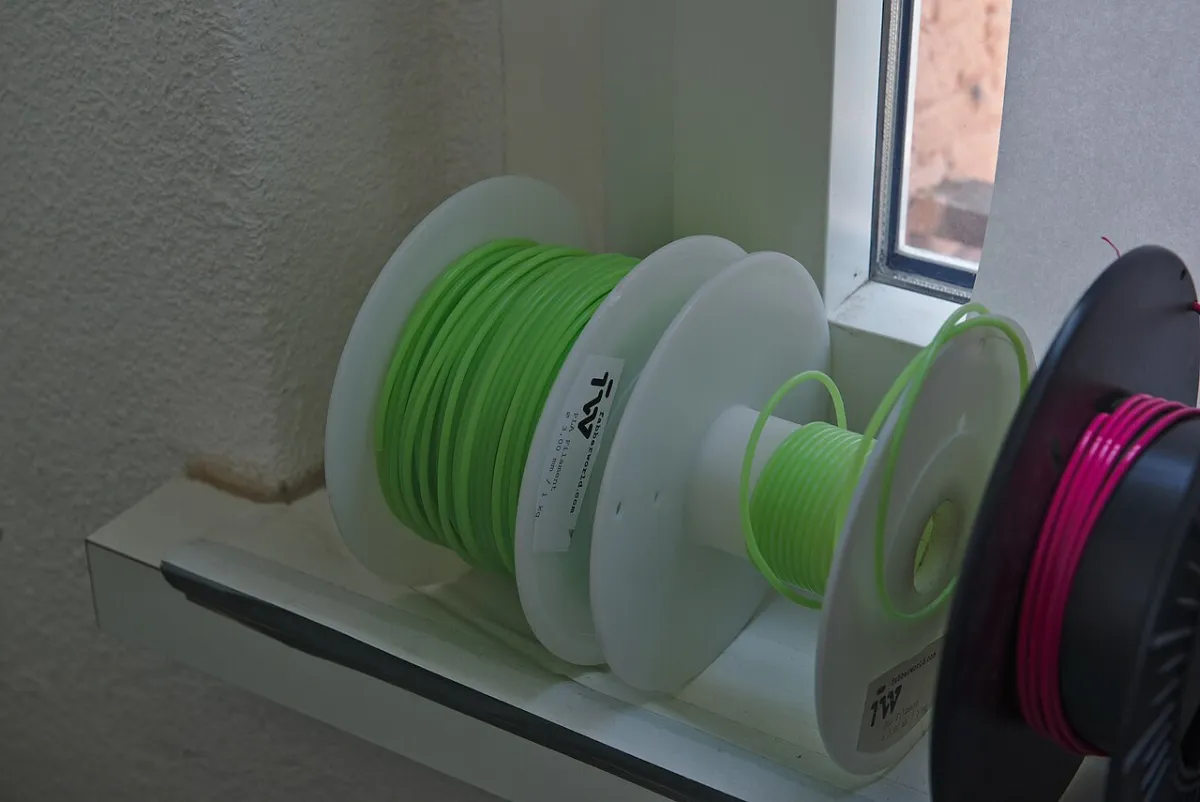
- Máy in 3D để bàn phổ biến hiện nay gần như đều dùng 1.75 mm; 2.85 mm (hay gọi “3 mm”) chủ yếu ở một số dòng máy riêng.
- Không đổi qua lại được nếu không thay phần cứng đường nhựa.
- Dung sai ±0.05 mm trên sợi 1.75 mm làm lượng nhựa lệch tới ~5–6%; ±0.02 mm chỉ ~2%.
- Tự kiểm tra: đo 10 điểm trên 2 m sợi, mỗi điểm đo 2 hướng vuông góc để xem độ méo.
Mua nhựa in 3D, thông số đầu tiên trên nhãn là đường kính: 1.75 mm hoặc 2.85 mm, kèm một con số nhỏ như ±0.02 mm. Con số nhỏ đó quyết định khá nhiều đến bề mặt vật in. Bài này giải thích hai chuẩn đường kính, dung sai là gì, vì sao vài phần trăm milimét lại đáng kể, và cách tự đo một cuộn nhựa trong 5 phút.
Hai chuẩn đường kính: 1.75 mm và 2.85 mm
- 1.75 mm: chuẩn của hầu hết máy in 3D để bàn hiện nay (Bambu Lab, Prusa, Creality…). Sợi mảnh, đầu đùn nhỏ gọn, dễ kiểm soát lượng nhựa ở tốc độ cao.
- 2.85 mm: thường được gọi là “3 mm”, nhưng số đo thật là khoảng 2.85 mm. Gặp ở một số dòng máy như Ultimaker đời cũ, LulzBot. Sợi cứng hơn, dễ đẩy với nhựa dẻo.
Một máy được thiết kế cho đường kính nào thì chỉ dùng đường kính đó. Muốn đổi phải thay bánh răng đẩy, ống dẫn và đầu nóng, không đơn giản chỉ chỉnh trong phần mềm.
Dung sai đường kính là gì?
Dung sai là mức sai lệch tối đa so với đường kính ghi trên nhãn. Sợi 1.75 mm dung sai ±0.05 mm nghĩa là chỗ mảnh nhất có thể 1.70 mm, chỗ to nhất 1.80 mm. Phần lớn nhà sản xuất công bố khoảng ±0.05 mm; hàng chất lượng cao thường cam kết ±0.02–0.03 mm.
Vì sao sai vài phần trăm milimét lại đáng kể?
Phần mềm slicer tính lượng nhựa theo tiết diện sợi, mà tiết diện tỉ lệ với bình phương đường kính. Vì vậy sai số đường kính bị nhân lên gần gấp đôi khi thành sai số lưu lượng:
- 1.75 mm ±0.02 → lượng nhựa lệch khoảng ±2,3%.
- 1.75 mm ±0.05 → lệch khoảng ±5,7%: đủ để thấy thành in chỗ dày chỗ mỏng, mặt trên lỗ chỗ hoặc dư nhựa.
- 2.85 mm ±0.05 → lệch khoảng ±3,5%: cùng một dung sai tuyệt đối, sợi to ít bị ảnh hưởng hơn.
Ngoài dung sai còn có độ méo (ovality): sợi không tròn đều, đo hướng này 1.76 mm, xoay 90° lại 1.72 mm. Sợi méo vừa gây sai lưu lượng vừa dễ kẹt ở bánh đẩy.
Cách tự đo cuộn nhựa bằng thước kẹp
- Kéo khoảng 2 m sợi ra khỏi cuộn.
- Cứ mỗi 20 cm đo một lần, được khoảng 10 điểm.
- Ở mỗi điểm, đo thêm một lần sau khi xoay thước 90° để kiểm tra độ méo.
- Ghi lại số lớn nhất, nhỏ nhất, trung bình. Nếu tất cả nằm trong ±0.03 mm quanh 1.75 mm, cuộn nhựa đạt.
- Nếu trung bình lệch đều (ví dụ luôn 1.73 mm), nhập đường kính thực vào slicer hoặc hiệu chỉnh flow.
Thước kẹp điện tử loại thường có độ phân giải 0.01 mm là đủ dùng. Nhớ lau sạch mỏ thước và không bóp quá mạnh làm sợi biến dạng.
Dấu hiệu nhựa sai đường kính khi in
- Đường in lúc dày lúc mỏng dù cài đặt không đổi.
- Mặt trên có khe hở ở vài lớp, sang lớp khác lại bình thường.
- Bánh đẩy kêu lạch cạch, sợi bị gặm mòn ở một số đoạn (đoạn quá to).
- Kẹt ở ống bowden hoặc đầu nóng.
Góc nhìn của lớp
Ở xưởng, lớp chỉ dùng nhựa 1.75 mm vì toàn bộ máy đều theo chuẩn này. Kinh nghiệm thực tế của chúng tôi: dung sai ghi trên nhãn quan trọng, nhưng độ đồng đều suốt cả cuộn còn quan trọng hơn. Một cuộn ±0.03 mm nhưng ổn định từ đầu đến cuối dễ in hơn một cuộn quảng cáo ±0.02 mm mà thỉnh thoảng có đoạn phình.
Với món đồ nhỏ như móc khoá, sai lệch vài phần trăm gần như không thấy. Với vật cần bề mặt mịn, thành mỏng hoặc chi tiết lắp ghép, cuộn nhựa tốt giúp giảm in lại. Khi nhận cuộn mới, chúng tôi đo nhanh vài điểm trước khi đưa vào sản xuất đơn lớn. Bước này mất 5 phút nhưng tránh được việc phát hiện lỗi sau 10 giờ máy chạy.
Chúng tôi cũng không khuyên chạy theo con số dung sai thấp nhất bằng mọi giá. Với phần lớn người in tại nhà, nhựa từ hãng có công bố thông số rõ ràng, bảo quản khô, và một lần hiệu chỉnh flow là đủ cho kết quả ổn định. Nhựa ẩm gây lỗi nhiều hơn nhựa lệch 0.02 mm.
Xem thêm so sánh nhựa PLA, PETG, ABS, TPU. Cần nhựa in 3D 1.75 mm đã kiểm tra? Xem vật tư in 3D của lopin3d, hoặc đặt in 3D theo yêu cầu nếu bạn chưa có máy.