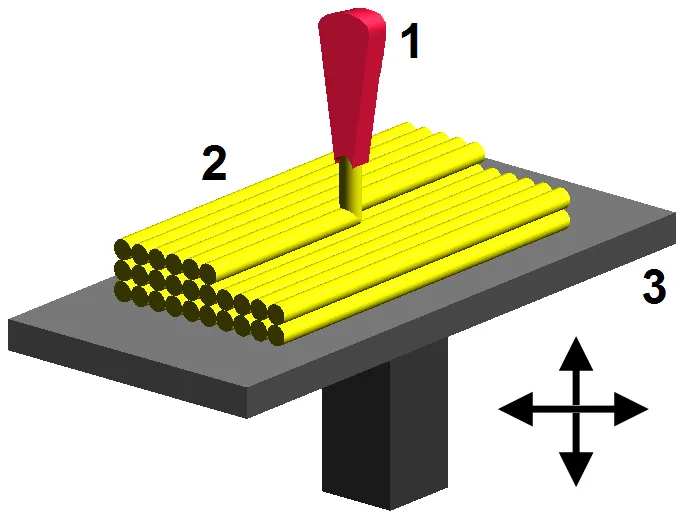
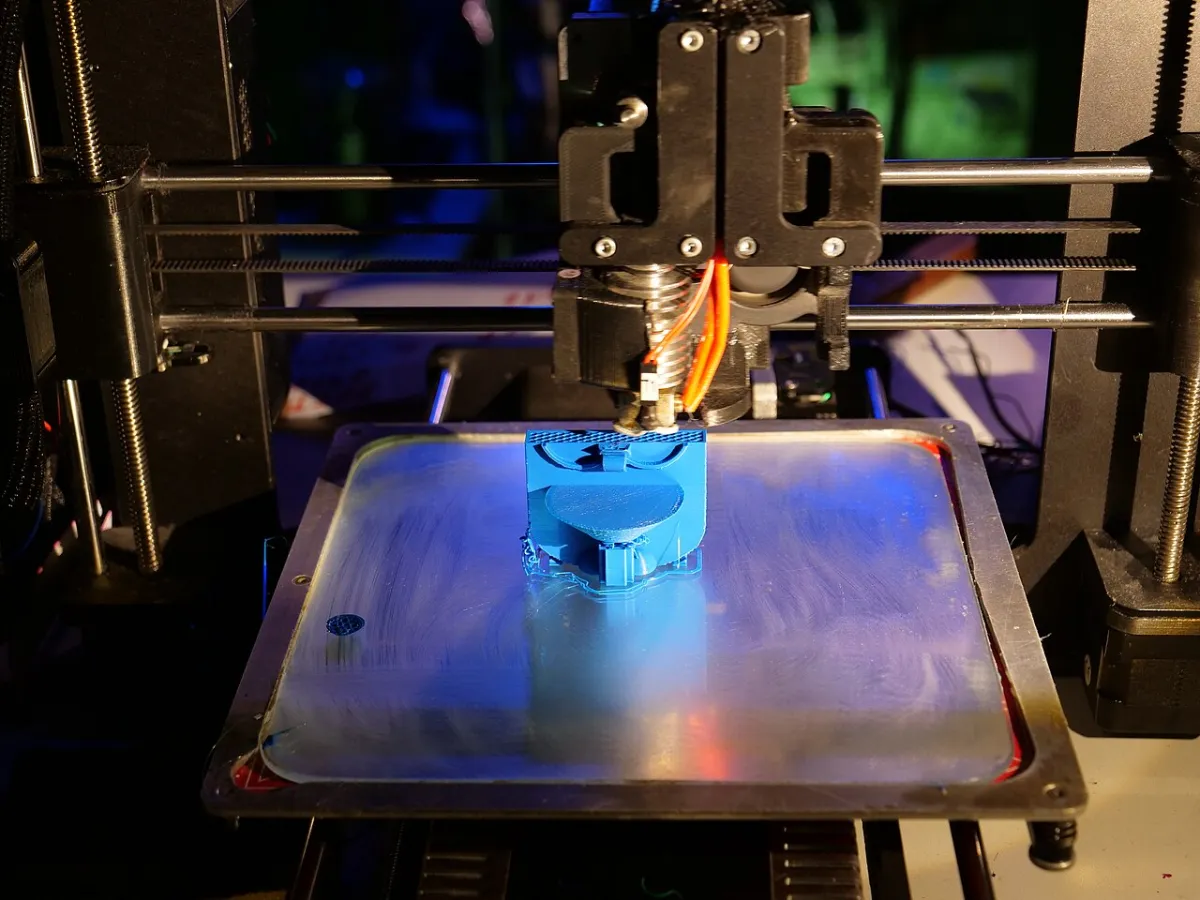
Nguyên lý đùn nhựa trong in 3D FDM: từ cuộn sợi đến lớp in và giới hạn tốc độ (2026)
lopin3d · xưởng in 3D lớp · 28/10/2026 · 8 phút đọc
- Đường đi của nhựa: bánh đẩy → heat break → vùng nóng chảy → béc → lớp in.
- Giới hạn tốc độ thật là lưu lượng nóng chảy (mm³/s), không phải con số mm/s trên quảng cáo.
- Công thức: lưu lượng = độ dày lớp × bề rộng đường × tốc độ.
- Đầu nóng tiêu chuẩn ~10–15 mm³/s; loại high-flow 20–40 mm³/s.
Một máy in 3D FDM nhìn ngoài có vẻ chỉ là cây bút keo nóng gắn trên robot. Nhưng chất lượng vật in, tốc độ và các lỗi hay gặp đều bắt nguồn từ một đoạn đường dài vài centimét bên trong đầu đùn. Hiểu đoạn đường này giúp bạn chỉnh máy đúng chỗ thay vì đoán mò.
Đường đi của sợi nhựa qua 5 bộ phận
- Bánh đẩy (extruder): hai bánh răng kẹp sợi nhựa, đẩy vào với tốc độ chính xác theo lệnh máy. Loại direct drive đặt ngay trên đầu in; loại bowden đặt trên khung, đẩy sợi qua ống dài.
- Vùng lạnh và tản nhiệt: giữ sợi còn cứng để truyền lực đẩy, có quạt làm mát liên tục.
- Heat break (cổ nhiệt): ống kim loại mảnh ngăn nhiệt bò ngược lên. Nếu nhiệt lan lên đây, nhựa mềm sớm, phồng ra và gây kẹt.
- Khối nhiệt (heater block): có thanh gia nhiệt và cảm biến nhiệt, làm chảy nhựa ở 190–300°C tuỳ loại.
- Béc (nozzle): lỗ thoát, phổ biến 0.4 mm, định hình sợi nhựa nóng chảy thành đường in.
Nhựa nóng chảy “kịp” hay “không kịp”
Nhựa cần một khoảng thời gian trong vùng nóng để chảy hoàn toàn. Khi in chậm, sợi có đủ thời gian và chảy đều. Khi in quá nhanh, lõi sợi có thể rời vùng nóng khi chưa chảy hết, tạo ra hiện tượng “lõi lạnh”: nhựa ra không đều, liên kết lớp yếu, bánh đẩy kêu lạch cạch vì không đẩy nổi.
Lưu lượng mm³/s: giới hạn tốc độ thật
Thông số đáng tin nhất để biết máy in nhanh được bao nhiêu là lưu lượng thể tích tối đa (max volumetric speed), tính bằng mm³ nhựa mỗi giây. Công thức đơn giản:
Lưu lượng (mm³/s) = độ dày lớp × bề rộng đường in × tốc độ in
- Lớp 0.2 mm, đường 0.4 mm, tốc độ 150 mm/s → cần 12 mm³/s: vừa sức đầu nóng tiêu chuẩn.
- Cùng thông số nhưng 300 mm/s → cần 24 mm³/s: đầu nóng tiêu chuẩn không theo kịp, phải dùng loại high-flow.
- Tham khảo chung: đầu nóng kiểu V6 khoảng 10–15 mm³/s; loại high-flow, Volcano 20–40 mm³/s.
Mỗi loại nhựa có giới hạn riêng. Cùng một đầu nóng, PLA thường chảy nhanh hơn PETG. Khi máy quảng cáo “600 mm/s”, đó thường là tốc độ di chuyển; tốc độ in thực tế bị giới hạn bởi lưu lượng.
Rút lại (retraction) và áp lực trong béc
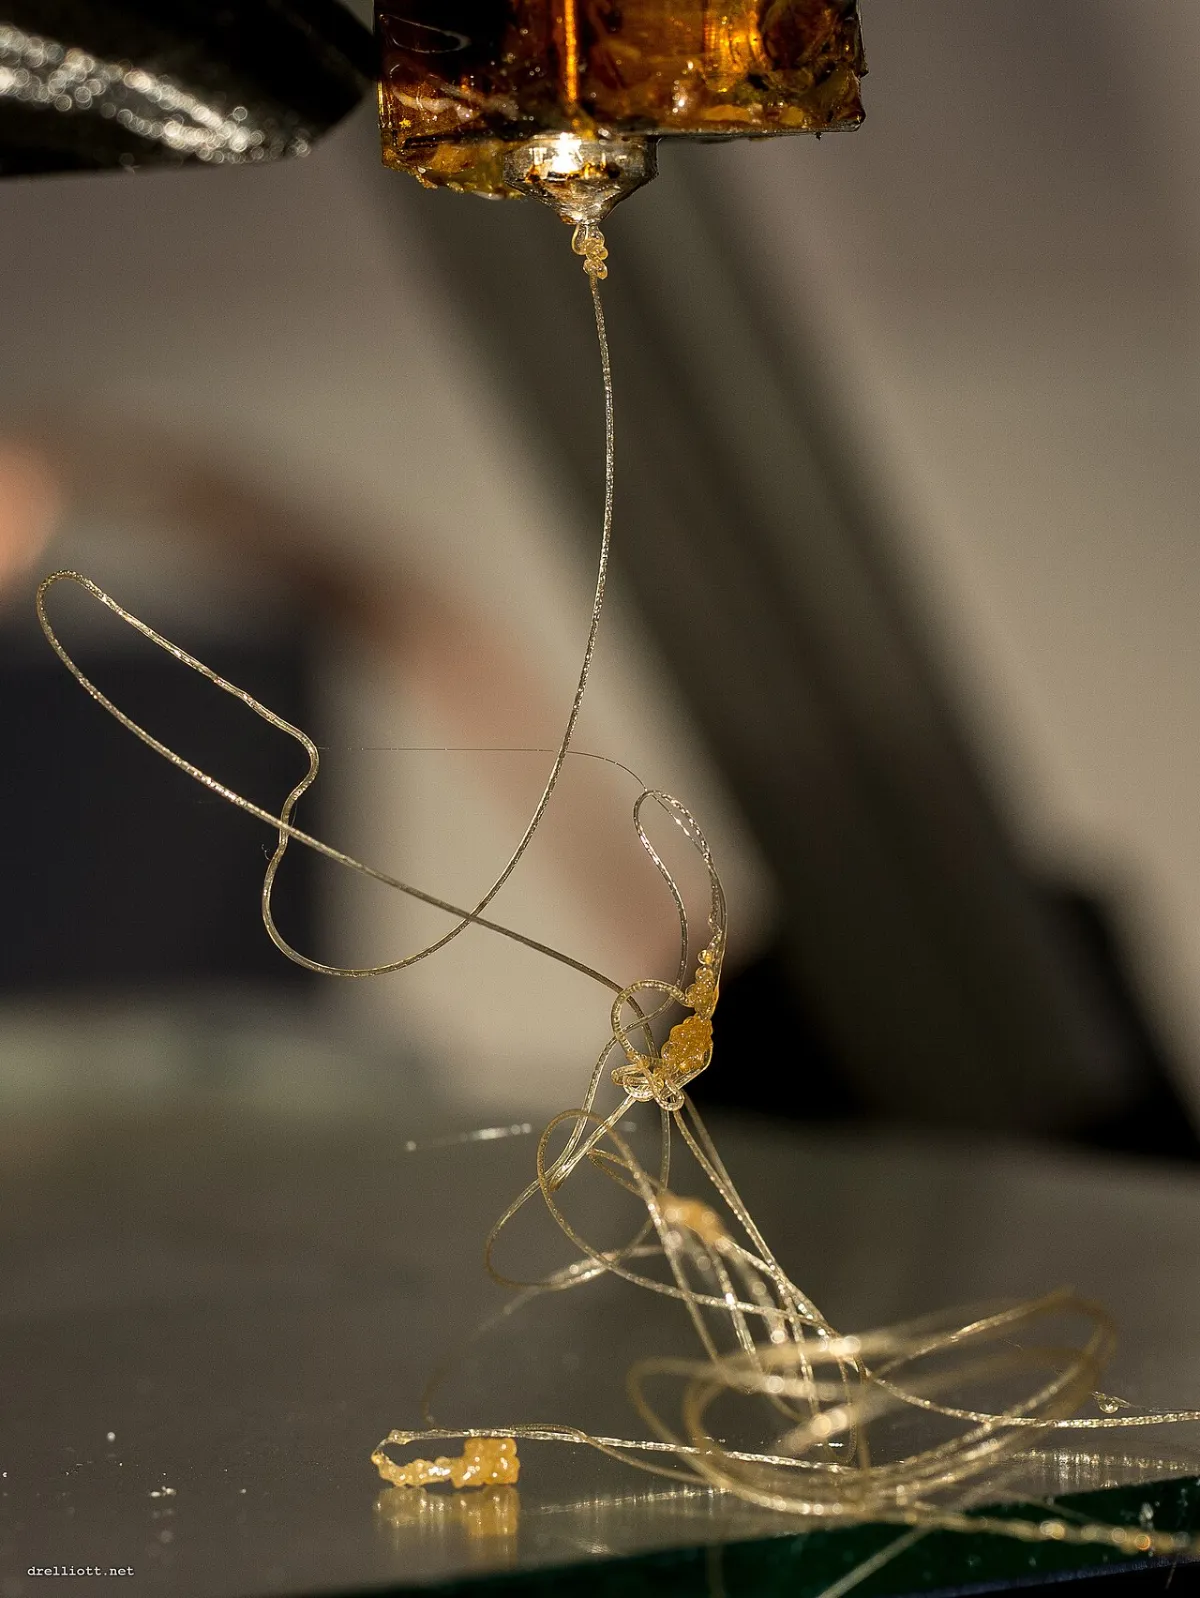
Nhựa trong béc luôn chịu áp lực. Khi đầu in di chuyển giữa hai điểm mà không in, nhựa vẫn rỉ ra, tạo sợi tơ (stringing). Máy xử lý bằng cách kéo ngược sợi lại một đoạn ngắn (retraction). Máy mới còn có tính năng pressure advance để bù áp lực khi tăng giảm tốc, giúp góc in sắc hơn.
Lỗi thường gặp truy về đầu đùn
- Thiếu nhựa (under-extrusion): in vượt lưu lượng, nhiệt thấp, béc mòn hoặc bẩn, nhựa ẩm.
- Kẹt nhựa: heat break quá nóng (quạt tản nhiệt hỏng), rút lại quá nhiều với PLA.
- Dư nhựa: flow cài cao, đường kính sợi thực to hơn cài đặt.
- Sợi tơ: nhiệt quá cao, rút lại chưa đủ, nhựa ẩm.
Góc nhìn của lớp
Khi khách hỏi máy nào in nhanh nhất, lớp thường hỏi lại: in món gì, cần đẹp hay cần nhanh? Với mô hình, figure, chi tiết nhỏ, xưởng chủ động in chậm hơn khả năng tối đa của máy, vì bề mặt và độ bám lớp quan trọng hơn vài chục phút. Với chi tiết lớn đơn giản, chúng tôi dùng béc to và lớp dày để tăng lưu lượng mà không phải tăng tốc độ quá mức.
Theo kinh nghiệm của chúng tôi, phần lớn lỗi “máy in kém” thực ra là lỗi đầu đùn: béc mòn sau vài trăm giờ in, nhựa hút ẩm, hoặc cài lưu lượng vượt sức đầu nóng. Thay béc định kỳ, sấy nhựa và chạy một bài kiểm tra lưu lượng cho từng loại nhựa mới là ba việc rẻ nhất mà hiệu quả nhất.
Con số mm³/s cũng giúp báo giá trung thực hơn. Thời gian in phụ thuộc thể tích nhựa chia cho lưu lượng thực tế, không phải tốc độ quảng cáo của máy. Vì vậy lớp luôn báo thời gian in theo cài đặt thật, để khách không bất ngờ.
Đọc tiếp: các lỗi in 3D thường gặp. Cần béc, phụ kiện hay đặt in 3D theo yêu cầu, liên hệ lopin3d hoặc xem vật tư in 3D.