Nhựa PETG in 3D: thông số, mẹo chống kéo sợi và bám bàn (2026)
lopin3d · xưởng in 3D lớp · 13/10/2026 · 6 phút đọc
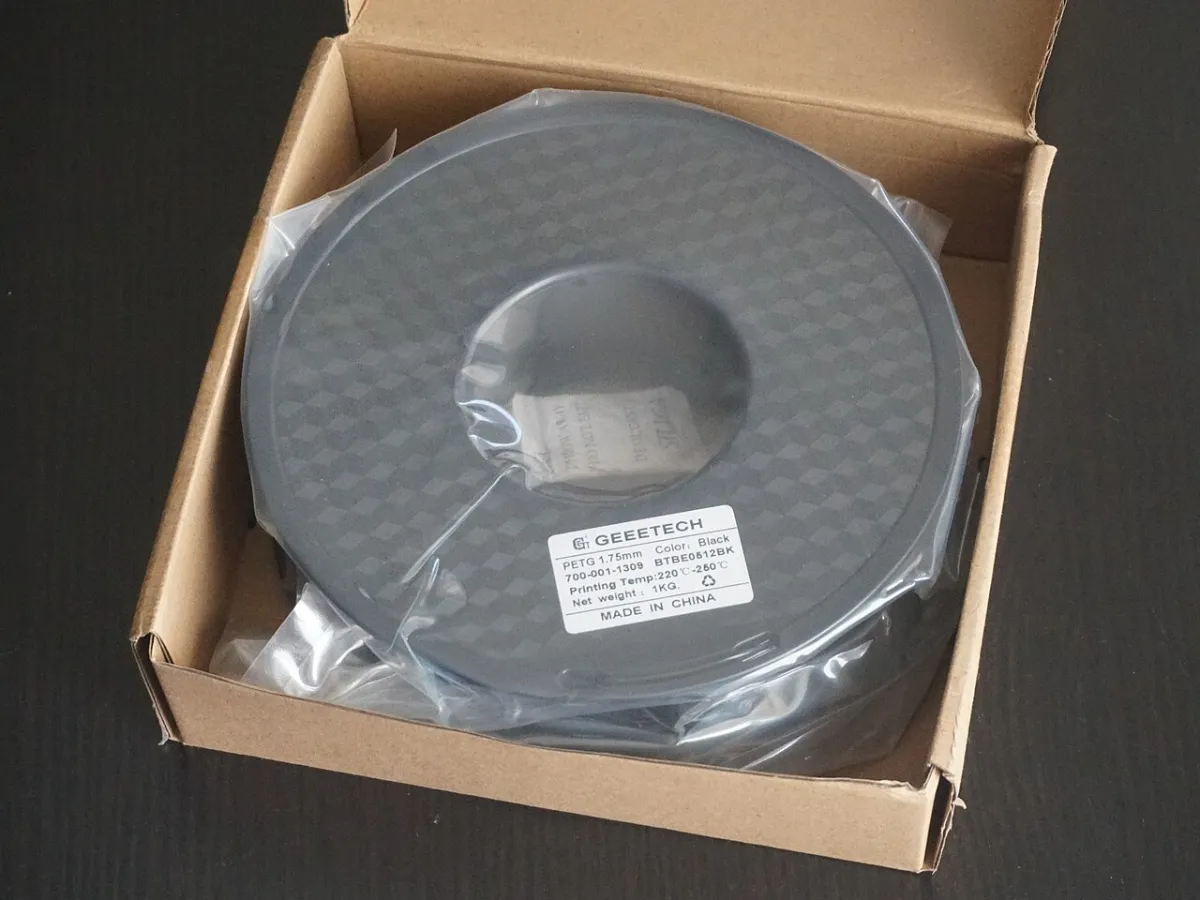
PETG (Polyethylene Terephthalate Glycol) là “người anh em” của nhựa làm chai nước PET, được thêm glycol để dễ in hơn. Đây là lựa chọn hợp lý nhất khi PLA không đủ bền hoặc không đủ chịu nhiệt, mà bạn chưa muốn đụng tới ABS.
Khi nào nên dùng PETG?
- Giá đỡ, kẹp, móc treo cần chịu lực.
- Hộp đựng, khay, chi tiết máy dùng hằng ngày.
- Đồ có thể gặp nhiệt độ cao hơn PLA chịu được (khoảng 70–80°C).
- Vật in trong suốt hoặc xuyên sáng như chụp đèn.
Thông số in PETG tham khảo
| Thông số | Mức phổ biến |
|---|---|
| Nhiệt độ đầu in | 220–250°C |
| Nhiệt độ bàn in | 70–90°C |
| Quạt làm mát | 30–50% (tắt bớt nếu cần chi tiết bền hơn) |
| Bề mặt bàn | PEI nhám, hoặc PEI trơn có quét keo |
Prusa khuyến nghị cho PETG của họ 230°C lớp đầu, 240°C các lớp sau, bàn 85–90°C. Hãy bắt đầu từ thông số in trên vỏ cuộn nhựa rồi chỉnh dần.
Chống kéo sợi tơ (stringing)
PETG dễ để lại sợi tơ mảnh giữa các phần của vật in. Cách xử lý theo thứ tự nên thử:
- Sấy nhựa: PETG hút ẩm nhiều hơn PLA. Nhựa ẩm là nguyên nhân số một gây kéo sợi.
- Giảm nhiệt đầu in 5–10°C.
- Tăng rút sợi (retraction) một chút về khoảng cách hoặc tốc độ.
- Bật tính năng “wipe” hoặc “avoid crossing walls” trong slicer.
Cẩn thận khi in PETG trên PEI trơn
PETG bám rất chặt vào PEI trơn, có thể kéo bong cả lớp phủ của tấm bàn khi gỡ. Prusa cũng khuyến cáo in PETG trên PEI trơn có thể làm hỏng tấm. Cách an toàn: dùng mặt PEI nhám, hoặc quét một lớp keo dán bàn mỏng làm lớp ngăn.
Hoàn thiện vật in PETG
PETG chà nhám được cả khô lẫn ướt. Khác ABS, PETG không làm mịn được bằng acetone. Bề mặt PETG hơi bóng tự nhiên nên nhiều món không cần sơn.
Xưởng lopin3d dùng PETG cho các đơn in 3D chi tiết kỹ thuật, giá đỡ và hộp đựng cần chịu lực.
Xưởng lớp có nhựa Lop PETG 1.75 mm và tấm PEI nhám 2 mặt hợp in PETG. Cần in sẵn chi tiết PETG theo bản vẽ, gửi file qua trang in theo yêu cầu.