Nhựa Nylon in 3D: PA6, PA12, PA-CF khác nhau thế nào, hút ẩm và cách sấy (2026)
lopin3d · xưởng in 3D lớp · 28/10/2026 · 7 phút đọc
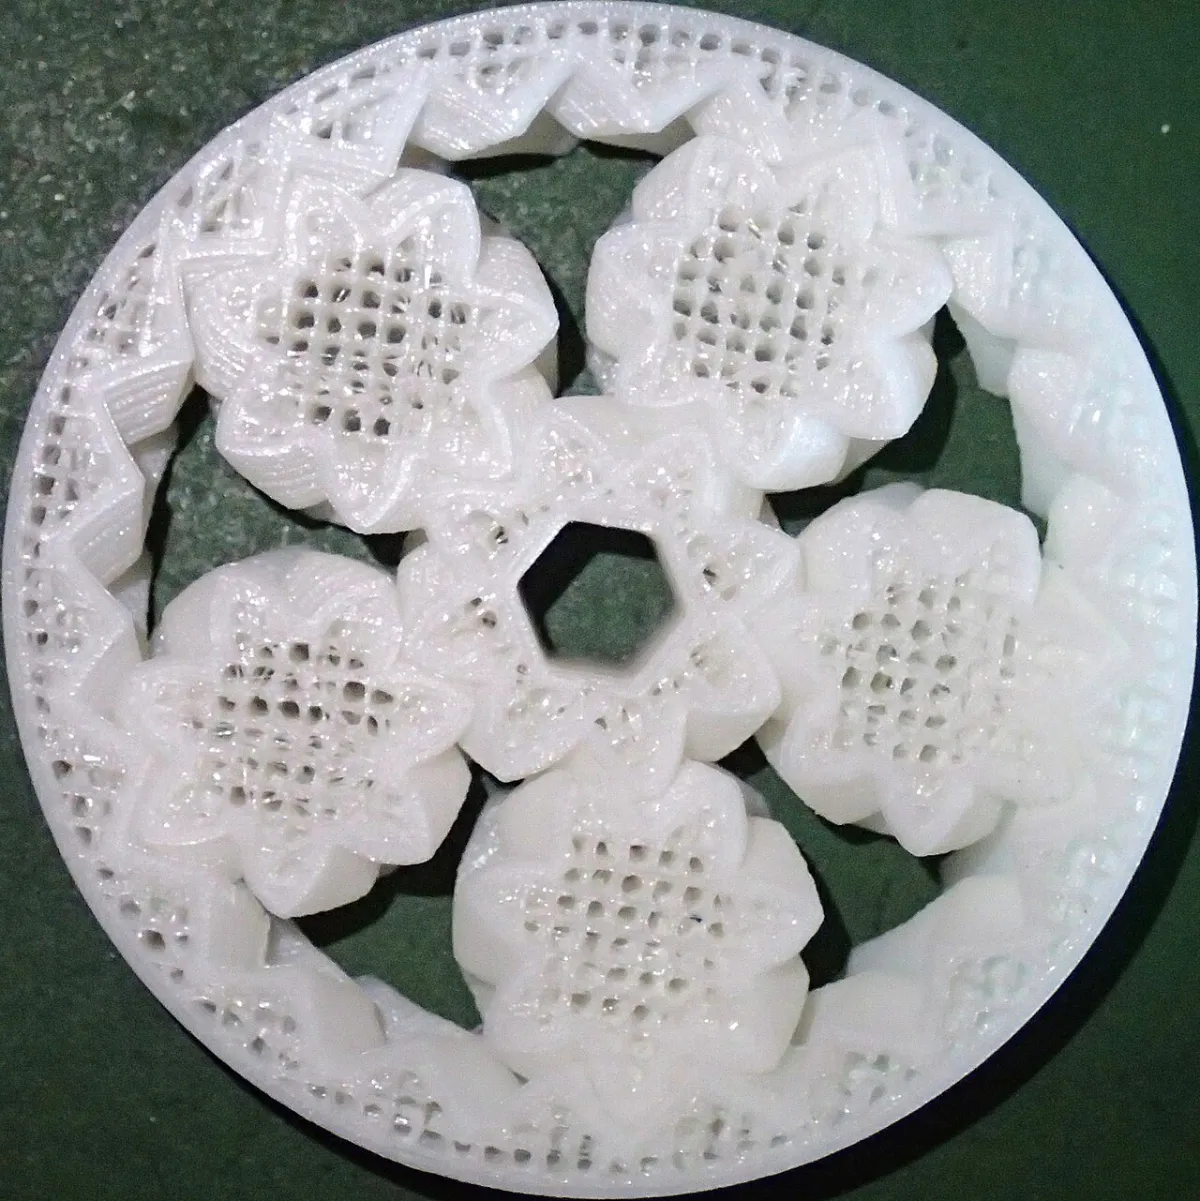
- Nylon dai, chịu mài mòn, ma sát thấp: hợp bánh răng, bản lề, khớp trượt.
- PA6 bền, cứng hơn nhưng hút ẩm mạnh; PA12 hút ẩm ít hơn, ổn định kích thước hơn.
- PA-CF pha sợi carbon cắt ngắn: cứng, ít cong vênh, bề mặt mờ; bắt buộc béc thép cứng.
- Nylon có thể hút ẩm chỉ sau vài giờ để ngoài không khí: luôn sấy trước khi in và in từ hộp sấy.
Khi một chi tiết in 3D phải chịu ma sát, va đập lặp lại hoặc lực xoắn, nylon (polyamide, PA) là lựa chọn kỹ thuật quen thuộc. Đổi lại, nylon khó tính nhất trong các loại nhựa FDM phổ biến vì hút ẩm rất nhanh. Bài này so sánh ba loại hay gặp và cách xử lý độ ẩm.
PA6, PA12 và PA-CF khác nhau ở đâu?
- PA6: độ bền kéo và độ cứng cao, chịu nhiệt khá. Hút ẩm mạnh nhất, kích thước có thể thay đổi nhẹ sau khi hút ẩm.
- PA12: mềm dẻo hơn, hút ẩm ít hơn rõ rệt, ổn định kích thước tốt. Hay dùng cho chi tiết lắp ghép chính xác.
- PA-CF / PA-GF: nylon pha sợi carbon hoặc sợi thuỷ tinh cắt ngắn. Cứng hơn, ít co ngót và cong vênh hơn nylon thường, bề mặt mờ đẹp. Sợi pha làm mòn béc đồng thau rất nhanh.
Vì sao nylon hút ẩm lại là vấn đề?
Nylon hút hơi nước từ không khí. Ở độ ẩm cao như Việt Nam, cuộn nylon để ngoài có thể hút ẩm đáng kể chỉ sau vài giờ. Nhựa ẩm khi đi qua đầu nóng sẽ sôi nước bên trong, gây tiếng lách tách, bọt khí, bề mặt sần, sợi tơ nhiều và liên kết lớp yếu.
- Sấy trước khi in: khoảng 70–80°C trong nhiều giờ (theo khuyến nghị của từng hãng).
- In trực tiếp từ hộp sấy hoặc hộp kín có hạt hút ẩm.
- Bảo quản trong túi hút chân không kèm gói silica gel.
Thông số in gợi ý
- Nhiệt đầu in: khoảng 250–280°C (tuỳ loại; PA-CF thường cao hơn).
- Bàn in: khoảng 70–100°C, dùng keo dán hoặc mặt chuyên dụng; nylon bám kém trên PEI trơn.
- Buồng kín: nên có, giảm cong vênh.
- Béc: thép cứng hoặc béc phủ cứng cho PA-CF, PA-GF.
- Quạt làm mát: thấp.
Ứng dụng hợp với nylon
- Bánh răng, puli, con lăn chịu mài mòn.
- Bản lề sống (living hinge), kẹp đàn hồi.
- Jig, đồ gá trong xưởng cần chịu va chạm.
- Linh kiện thay thế máy móc nhẹ.
Góc nhìn của lớp
Với lớp, nylon không phải “nhựa xịn hơn” mà là “nhựa cho việc khác”. Phần lớn chi tiết kỹ thuật khách gửi, như nắp, vỏ hộp, giá đỡ, in bằng PETG là đủ và rẻ hơn. Chúng tôi chỉ đề xuất nylon khi món đồ chuyển động, cọ xát hoặc phải chịu lực lặp lại, như bánh răng hay khớp trượt.
Kinh nghiệm thực tế ở xưởng: 80% lỗi in nylon đến từ độ ẩm, không phải từ thông số. Vì vậy cuộn nylon ở lớp luôn được sấy và in từ hộp sấy. Với PA-CF, chúng tôi chỉ chạy trên máy có béc thép cứng; một béc đồng thau có thể mòn rõ chỉ sau vài trăm gram nhựa sợi carbon.
Chúng tôi cũng nói rõ với khách: chi tiết nylon in FDM vẫn có hướng yếu theo chiều lớp. Với bánh răng, xưởng chọn hướng đặt để răng được in theo chiều bền nhất, và thường in hai cái để khách có sẵn phụ tùng.
Cần bánh răng, chi tiết chịu mài mòn theo mẫu cũ? Gửi chi tiết hoặc ảnh có thước đo cho lopin3d. Xưởng nhận in 3D nylon theo yêu cầu; mã nhựa chưa có sẵn nhận đặt hàng, giao khoảng 15 ngày.